阅读量:
次
简单来说,垃圾焚烧站余热锅炉的水质管理,是一套融合了国家强制标准、精密监测技术和主动风险预防的复杂系统工程。它的目标直接而关键:防止结垢与腐蚀,保障设备长期安全运行,并最大化发电效率。这不仅是一项技术规程,更是整个垃圾发电厂经济与环境效益的“生命线”。下面,我们深入浅出地解析其核心知识。
与常识不同,垃圾焚烧余热锅炉并无独立标准,其水质控制严格遵循按蒸汽用途划分的通用国标,这体现了高度的专业规范性。
- 用于发电(驱动汽轮机):执行 《GB/T 12145-2016 火力发电机组及蒸汽动力设备水汽质量》。此标准极为严苛,要求给水硬度接近0,电导率需低于0.2μS/cm,几乎达到纯水级别。
- 用于工业供热:执行 《GB/T 1576-2018 工业锅炉水质》。标准相对宽松,但核心指标如给水硬度也要求≤0.03 mmol/L。
选择哪套标准,在设计阶段就已确定,具有法律强制性。例如,广东省特检院对某垃圾焚烧发电厂8台锅炉进行检验时,正是依据这些标准对溶解氧、pH值、电导率等关键项目进行检测。
水质管理通过一系列可量化指标实现。理解以下核心指标及其影响,是掌握水质管理的钥匙。
指标类别 | 关键参数 | 危害与影响(基于行业数据) | 标准限值示例(供参考) |
结垢核心指标 | 总硬度(钙镁离子) | 形成水垢,严重降低热效率。每积累1毫米水垢,燃料消耗增加约8%-10%-2。 | 蒸汽锅炉给水≤0.03 mmol/L |
腐蚀核心指标 | pH值 | 控制腐蚀速率的关键。溶液pH值每降低1个单位,金属腐蚀速率可能增加10倍-2。 | 锅水通常要求10-12 |
溶解氧 | 引发并加速电化学腐蚀。给水中溶解氧>0.05 mg/L会显著增加维修成本-6。 | 给水要求≤0.05 mg/L | |
氯离子 | 尤其对不锈钢部件,极易引发点蚀和应力腐蚀,危害极大。 | 需严格控制,通常≤0.2 mg/L | |
系统控制指标 | 磷酸根 | 通过投加磷酸盐来“软化”残余硬度,并形成保护膜。 | 锅内处理时,一般控制2-10 mg/L |
仅仅知道标准是不够的,如何可信地达成标准,需要一套完整的技术与管理实践。
1. 体验与证据:精准的监测体系
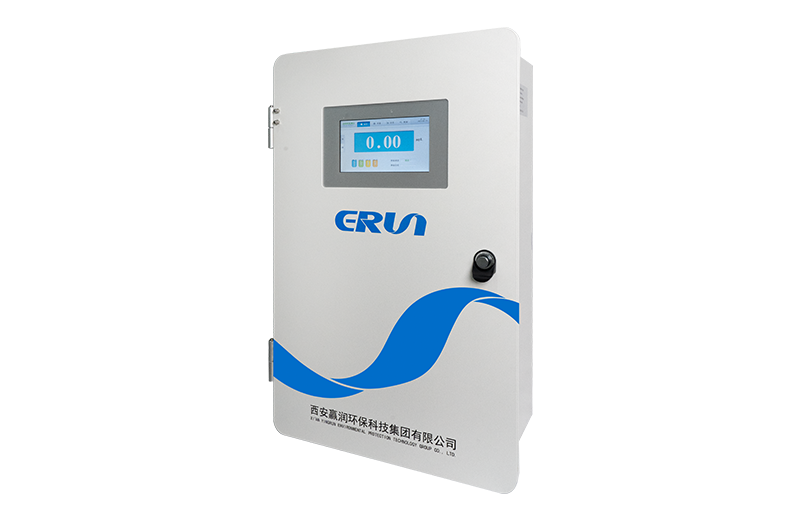
在线监测:现代垃圾发电厂普遍采用在线仪表,例如赢润环保的水质在线监测仪能够对总硬度、磷酸根、pH、电导率、溶解氧等参数进行24小时连续监控,数据更新可快至1分钟,替代了人工检测周期长、漏判率高(可达40%)的弊端。
实验室复核:定期取样进行实验室精密分析,如广东省特检院曾在48小时内完成36批次样品的测定,为运行调整提供权威依据。
2. 信任与行动:主动的闭环管理
水源预处理:由于垃圾发电厂多使用城市中水,必须经过“超滤+反渗透+电除盐”等深度处理,才能达到锅炉要求的超高水质。例如,安徽东至县的垃圾发电项目,其生产用水100%采用污水处理厂的尾水(中水),经净化后回用。
智能化加药与排污:基于实时监测数据,自动控制系统精确添加除氧剂、磷酸盐等化学品,并通过连续排污将浓缩的杂质排出系统,动态维持水质平衡。
理论结合实践,最能说明问题。我们可以从两个层面看水质管理的价值:
层面一:单一工厂的技术升级效益
某大型肉制品加工厂(工艺与垃圾发电厂锅炉有共通性)在升级为多参数在线监测系统后,实现了对硬度和溶解氧的分钟级监控。结果直接而显著:锅炉热效率提升23%,年节约能源成本280万元;设备维护成本降低30%。这清晰展示了预防性水质管理的经济回报。
层面二:全行业的资源循环典范
陕西汉滨区的垃圾焚烧发电厂,日均处理垃圾1200吨,年发电约1.92亿度。该厂不仅严密监控锅炉水质,更将水资源循环做到极致:每天约2600吨生产用水全部来自污水处理厂的中水,并实现废水“全回收、零排放”。这证明了顶尖的水质与水务管理,是垃圾发电厂实现环境效益与经济效益双赢的基石。
总而言之,垃圾焚烧余热锅炉的水质检测与管理,远非简单的“测一下”而已。它是一套贯穿设计、运行、监控与优化全流程的专业性技术体系,以权威的国家标准为纲,通过可信的监测数据驱动,最终落实为有效的预防性行动。
其终极目标清晰而坚定:通过驾驭好每一滴水的品质,确保将垃圾焚烧产生的热量最高效、最稳定地转化为绿色电能,在杜绝安全事故的同时,延长核心设备寿命,提升全厂经济性。在这个意义上,锅炉水质房无异于守护现代城市能源与环境安全的“前线堡垒”。


 陕公网安备61019002002755